

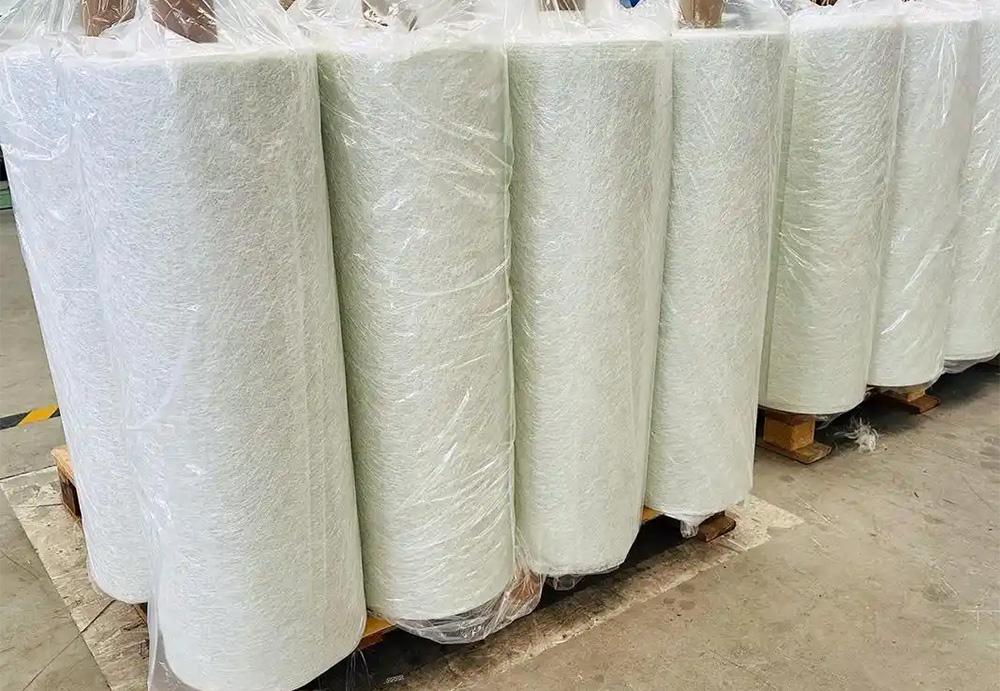
Under udviklingen med store og offshore vindmøllevinger er stabiliteten, styrken og procestilpasningsevnen afkompositmaterialeSystemet bestemmer direkte vingens levetid og effektivitet inden for energiproduktion. Som det vigtigste forstærkende substrat for vingeskallen, nettet, forkanten, bagkanten og andre dele er glasfiberhakket filt blevet standardmaterialet til VARTM vakuumperfusion, håndpasta/støbning med god ensartethed, hurtig penetration, fremragende støbeevne og stærk binding mellem lagene. Valg af den forkerte model og vægt vil føre til lethed i overfladefejl og mangel på lim i perfusionen, og tyngden vil påvirke strukturel styrke og udmattelsesevne. Denne artikel gennemgår systematisk standardmodellen, kernespecifikationerne, udvælgelseslogikken og applikationstilpasningen af hakket filt til vindmøllevinger.
1. Afskåret filt til vindmøllevinger: grundlæggende placering og kernekrav
-Kvalitetsafvigelse pr. arealenhed: ±5%
-Fugtindhold: ≤0,2%
-Trækstyrke: ≥30–180N/5cm (øges med gramvægten)
-Permeabilitet: hurtig iblødsætning, få luftbobler, egnet til vakuumperfusion
-Vejrbestandighed/salttågebestandighed: offshore-modeller skal styrke deres tilpasning til korrosion
-Stabilitet: intet puddertab, ingen lagdeling, ingen hårfjer, egnet til automatisk lagdeling
Hakket filt af glasfiberDen fungerer primært som ikke-hovedelejeforstærkning, overfladehomogenisering, overgang mellem lag og deformationsmodstand i bladet. Den bruges i kombination med envejsdug, multiaksialdug, kontinuerlig filt og overfladefilt til at danne et komplet strukturlag.
2. Liste over modeller og specifikationer for hakket filt til vindkraftblade
De mest almindelige modeller i branchen er EMC (emulsion)/CMC (pulver), og den almindeligt anvendte bredde er 1250/1040/2500 mm. Følgende er de mest almindeligt anvendte modeller til masseproduktion af blade.
1) Standardmodellen svarer til gramvægten
-EMC225: 225 g/㎡, tyndt overgangslag, delikat overflade
-EMC300: 300 g/㎡, universel hovedkraft, universel skal/web
-EMC450: 450 g/㎡, forstærkning med medium tykkelse, forstærkning af kraftområdet
-EMC600: 600 g/㎡, tyk forstærkning, rod-/forkantfortykkelse
-EMC900: 900 g/㎡, kraftig forstærkning, lokal forstærkning af store klinger
2) Valg af bindemiddeltype
-Emulsionstype EMC: høj styrke, god ensartethed, fremragende harpikskompatibilitet, førstevalg til vakuumperfusion
-CMC af pulvertype: hurtigere iblødsætning, bedre pris, egnet til håndpasta/hjælpeproces
-Offshore vindkraft, højstyrkevinger: prioriteret EMC-emulsionsserie
3) Bredde- og procesmatchning
-1250 mm/1040 mm: mellemstore og små klinger, manuel lagdeling
- 2500 mm og derover: store klinger, automatisk lagdeling, reduceret overlapning
3. Udvælgelse efter del: hvordan matcher man forskellige områder af bladene?
1) Ydersiden af skallen/det nederste lag af gelcoaten
-Anbefalet: EMC225 / EMC300
-Nøglepunkter: glat overflade, reduktion af små huller, forbedring af udseende og vejrbestandighed
2) Skallens hovedlag (overgangs-/ligevægtslag)
-Anbefalet: EMC300
-Nøglepunkter: balancen mellem styrke og penetration, det bedste match med multiaksialt stof
3) Forstærkning af siderne af nettet og bjælkekappen
-Anbefalet: EMC450
-Nøglepunkter: højere stivhed, forskydningsmodstand og forbedret strukturel stabilitet
4) Forkant, bagkant, rodfortykkelsesområde
-Anbefalet: EMC600 / EMC900
-Nøglepunkter: hurtig dannelse af tykke lag, reduktion af antallet af lag og forbedring af slagfasthed
5) Vinger til havvindmøllepark (salttåge/høj luftfugtighed)
-Anbefalet: EMC300/450 med lavt fjerindhold + hydrolysebestandigt befugtningsmiddel
-Nøglepunkter: forbedrer modstandsdygtigheden over for aldring og reducerer risikoen for lagdeling
Opslagstidspunkt: 22. april 2026


